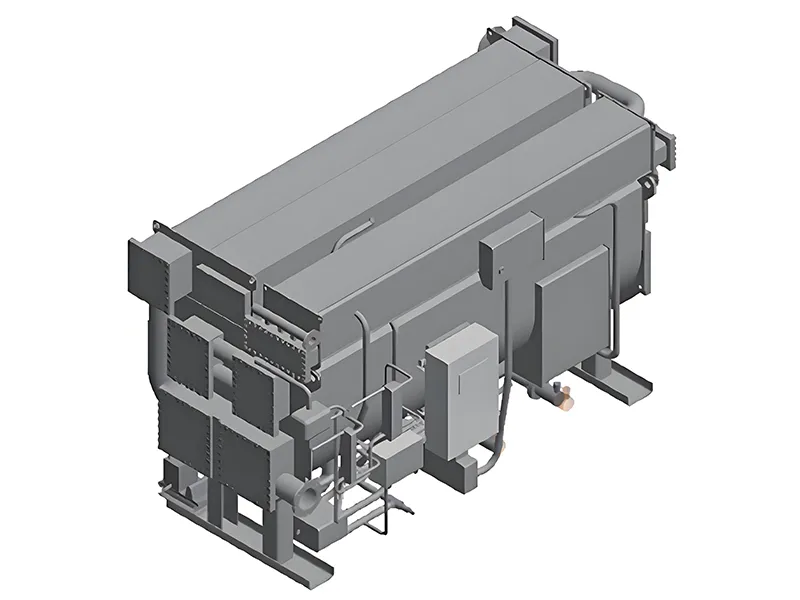
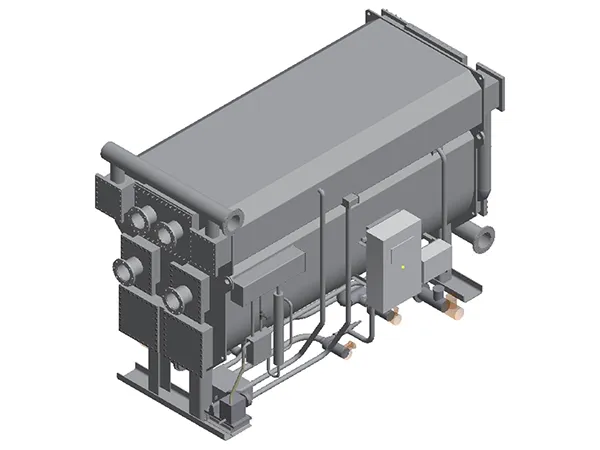
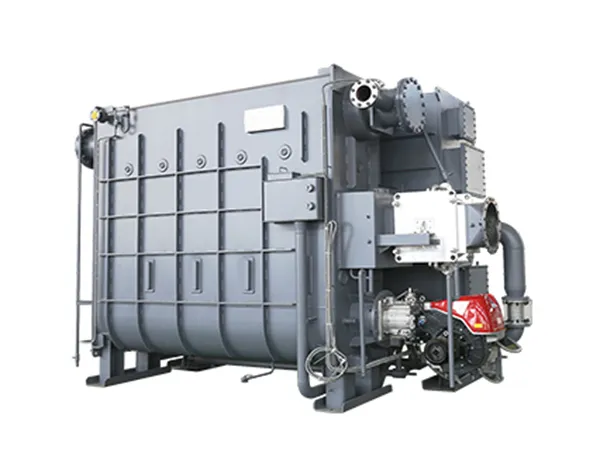
Le refroidisseur à absorption à vapeur HYTM utilise l’eau comme fluide frigorigène et une solution de bromure de lithium comme absorbant.
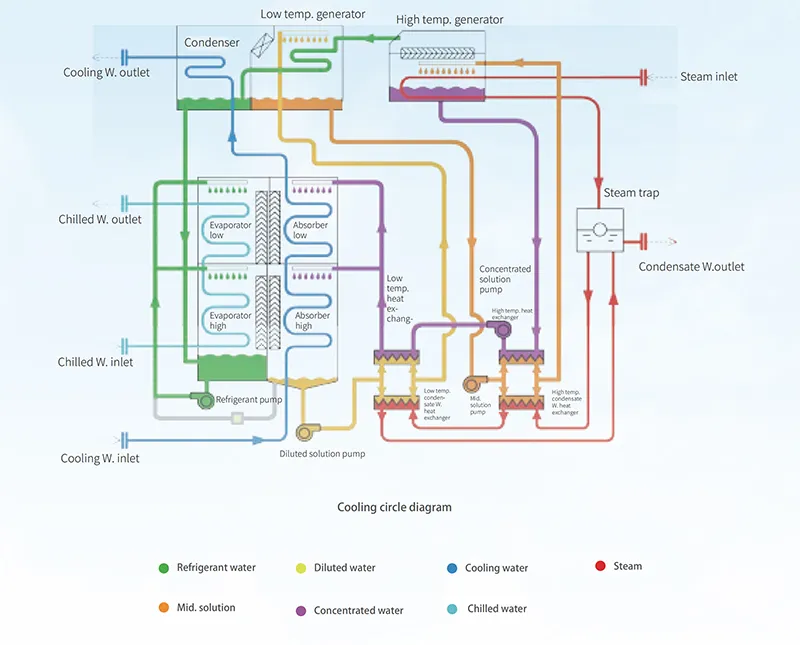
Dans l’évaporateur, l’eau frigorigène absorbe la chaleur de l’eau glacée circulant dans les tubes d’échange thermique, ce qui abaisse la température de l’eau glacée.
La vapeur de fluide frigorigène est ensuite absorbée par la solution de bromure de lithium dans l’absorbeur, ce qui dilue la solution. La solution diluée traverse l’échangeur de chaleur basse température avant d’entrer dans le générateur basse température.
Dans le générateur basse température, la solution diluée est chauffée par la vapeur de fluide frigorigène provenant du générateur haute température. Elle traverse ensuite l’échangeur de chaleur haute température avant d’entrer dans le générateur haute température.
Dans le générateur haute température, la solution est chauffée par la vapeur jusqu’à devenir concentrée. La vapeur de fluide frigorigène ainsi générée pénètre ensuite dans le générateur basse température. La solution concentrée du générateur haute température rejoint l’absorbeur en traversant successivement l’échangeur de chaleur haute température puis l’échangeur de chaleur basse température, où elle absorbe de nouveau la vapeur de fluide frigorigène provenant de l’évaporateur.
La vapeur de fluide frigorigène produite dans le générateur basse température est condensée et refroidie dans le condenseur, puis retourne vers l’évaporateur pour commencer un nouveau cycle.
Schéma du cycle de refroidissement
Paramètres de performance
Modèle
TMAR-S055E-1165E
055E-1165E
Puissance frigorifique
USRT
150–3307
kW
528–11631
10⁴ kcal/h
45–1000
Température d’entrée / sortie de l’eau glacée
°C
12 à 7
Température d’entrée / sortie de l’eau de refroidissement
°C
32 à 38
Débit de vapeur
kg/h
539–11875
Alimentation électrique
V/Hz/Ph
380/50/3
Pompe à vide
kW
0,75
Poids maximal d’expédition
t
55,6
Caractéristiques
Système de purge d’air entièrement automatique
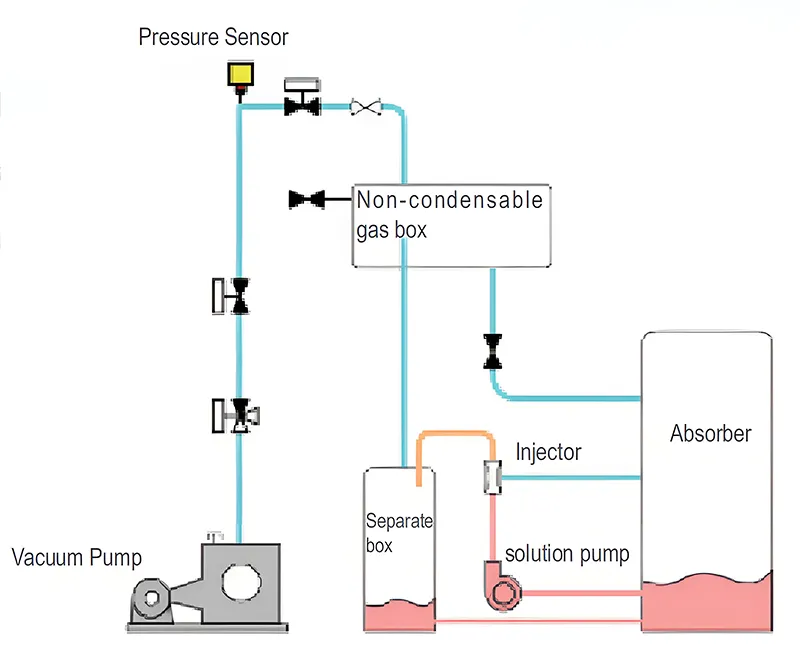
Le refroidisseur est équipé d’un système de purge d’air entièrement automatique assurant une protection du vide à trois niveaux.
Le système de purge automatique collecte, au moyen d’un éjecteur, les gaz non condensables présents à l’intérieur du refroidisseur et les dirige automatiquement vers le réservoir de gaz. Un capteur de pression surveille en temps réel la pression à l’intérieur du réservoir. Lorsque la pression atteint la valeur prédéfinie, la pompe à vide démarre automatiquement afin d’évacuer les gaz non condensables hors du refroidisseur. L’ensemble du processus ne nécessite aucune intervention manuelle.
Système anti-cristallisation multiniveau
Le système surveille la marge avant cristallisation en fonction de la concentration de la solution et ajuste le cycle en temps réel afin d’éviter toute cristallisation.
L’unité est équipée d’un tube automatique de dissolution des cristaux afin de prévenir la cristallisation de la solution et de dissoudre les cristaux formés.
Une fonction optimisée de contrôle du temps de fonctionnement en dilution calcule la durée de dilution requise en fonction de la concentration de la solution au moment de l’arrêt, afin de garantir un arrêt du système en toute sécurité.
Système de commande par variateur de fréquence (VFD)
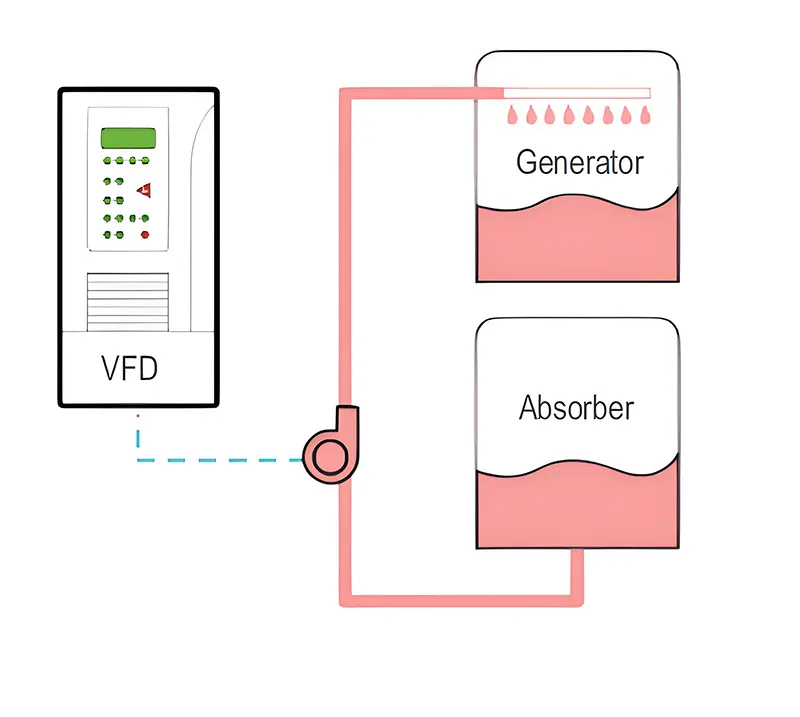
Le refroidisseur est équipé d’un système de commande par variateur de fréquence (VFD) appliqué à la pompe de solution de bromure de lithium (LiBr), afin d’ajuster le débit de circulation de la solution de LiBr en fonctionnement à charge partielle. Cette conception réduit le temps de démarrage du refroidisseur et améliore son efficacité à charge partielle.
Conception professionnelle de la résistance structurelle
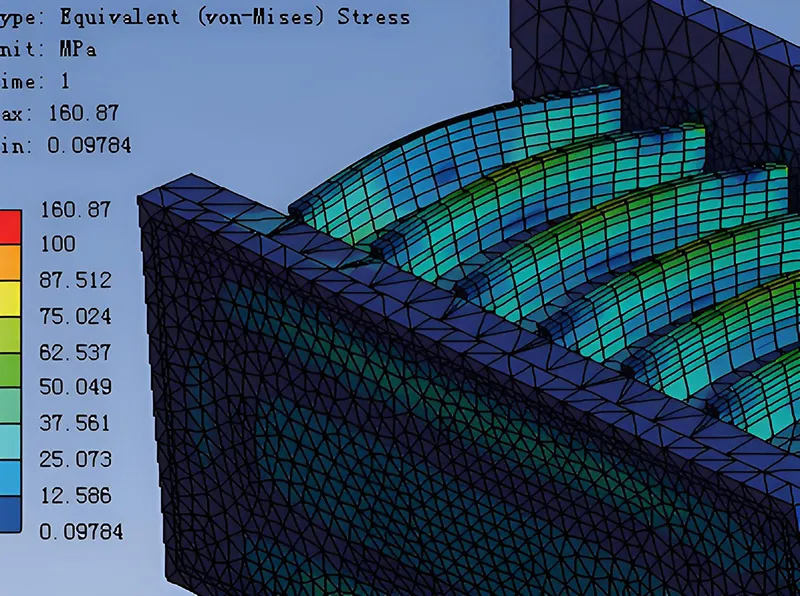
Le corps cylindrique et la chambre d’eau sont conçus sur la base d’une méthode d’analyse des contraintes, afin de répondre aux exigences de sécurité d’utilisation des clients sur différentes plages de pression.
Conception écoénergétique de l’évaporation et de l’absorption
Le refroidisseur adopte une conception à évaporation et absorption en deux étages. L’évaporateur comme l’absorbeur sont divisés en une section haute pression et une section basse pression. Les deux étapes successives d’évaporation et d’absorption permettent d’améliorer considérablement l’efficacité du refroidisseur.
Les tubes de l’évaporateur sont disposés selon un espacement non uniforme et des tubes en cuivre sont utilisés afin d’améliorer l’efficacité de l’évaporation.
Méthode avancée d’égouttement par gravité
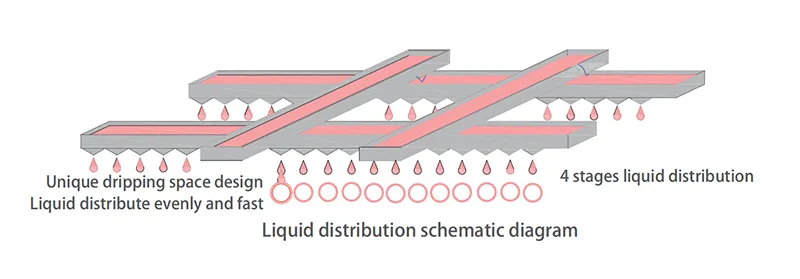
La solution s’écoule par gravité et se répartit sur la surface des tubes, supprimant ainsi le besoin de pompes de pulvérisation et réduisant la consommation électrique du refroidisseur.
La solution est distribuée en quatre étapes afin d’optimiser l’ensemble du système de distribution du liquide et d’obtenir un film liquide plus uniforme sur les tubes d’échange thermique, ce qui améliore l’efficacité de l’absorption et de l’évaporation.
Le distributeur de liquide est fabriqué en acier inoxydable de haute qualité. Sa conception évite tout colmatage pendant le fonctionnement et contribue à prolonger considérablement la durée de vie du refroidisseur.
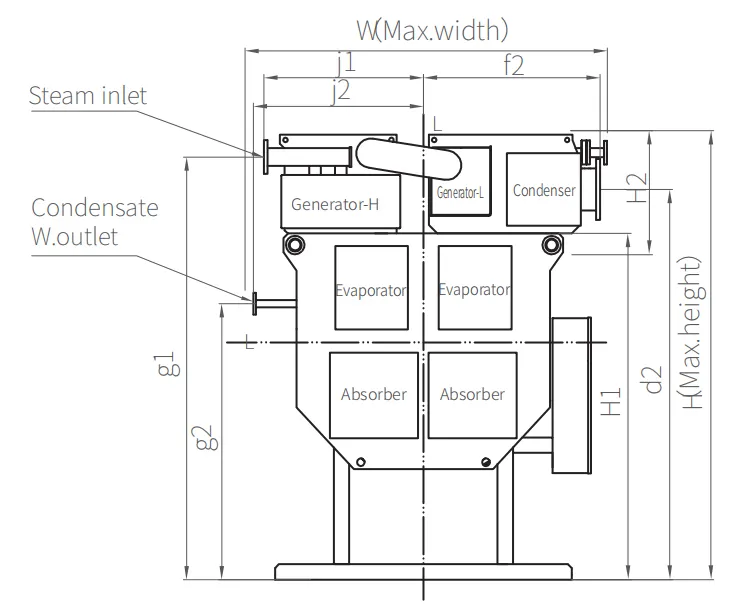
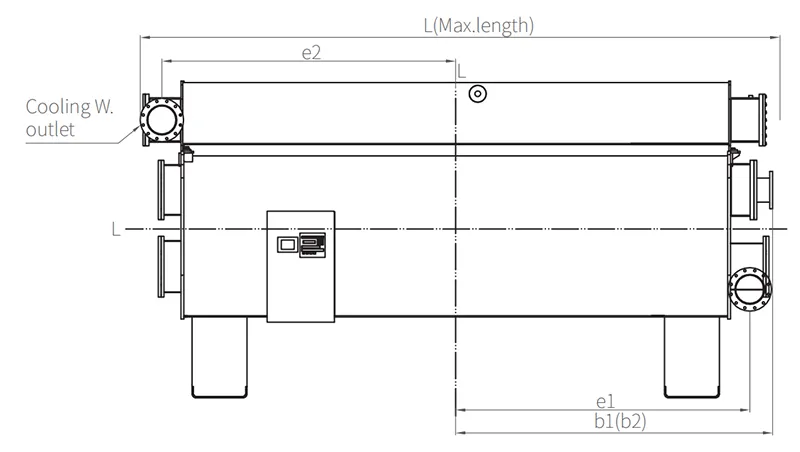
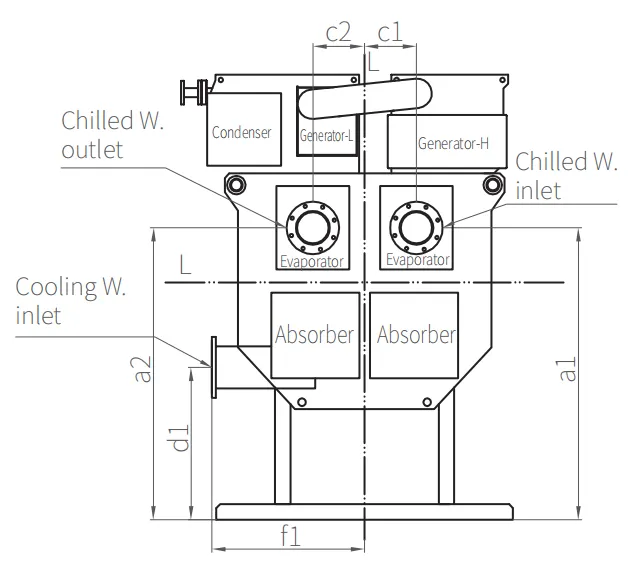
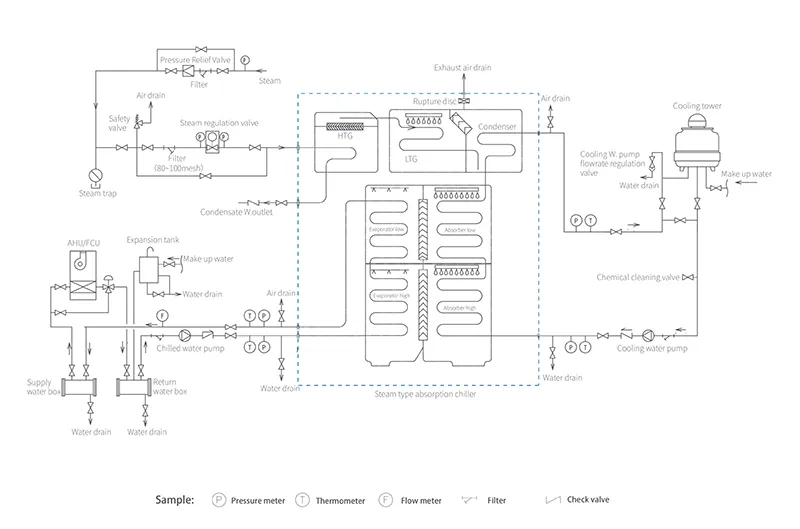
Schéma de circulation des tuyauteries
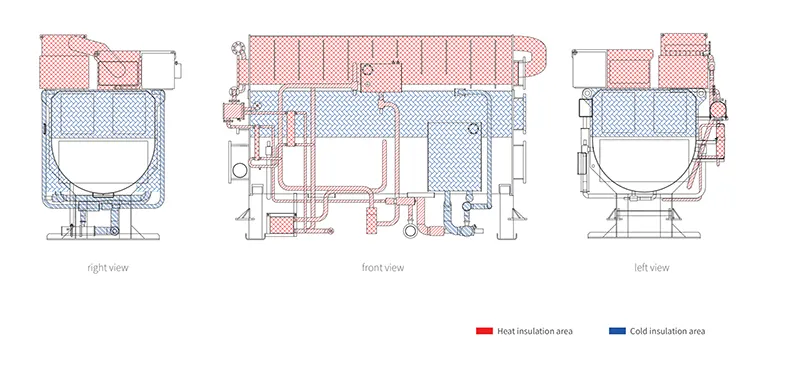
Isolation thermique chaud/froid
Remarques
Le schéma de circulation des tuyauteries est fourni uniquement à titre de référence.
Il est recommandé d’installer un filtre à 10 mailles sur les conduites d’eau glacée, d’eau de refroidissement et d’eau chaude. Le filtre doit être installé à environ 2 mètres de l’entrée de la tuyauterie du refroidisseur.
Équipements de réfrigération et de chauffageFournisseur de solutions clés en main
Chez MOON-TECH, nous proposons des solutions complètes et entièrement personnalisées de réfrigération et de chauffage, conçues pour répondre aux besoins spécifiques de différents secteurs. En intégrant une large gamme de produits, notamment des groupes de compression frigorifique à vis, des refroidisseurs de procédé, des compresseurs de gaz de procédé, des échangeurs de chaleur ainsi que des refroidisseurs et pompes à chaleur , dans des systèmes clés en main, nous accompagnons nos clients à chaque étape de leurs projets.